48毫米PET瓶提手:自动装配试验前应准备什么?
在自动化生产线上评估048.101HSP10N提手之前,将瓶体图纸、实物样品和装配条件整理为一份技术询价资料。
手工装上不等于生产线已具备使用条件
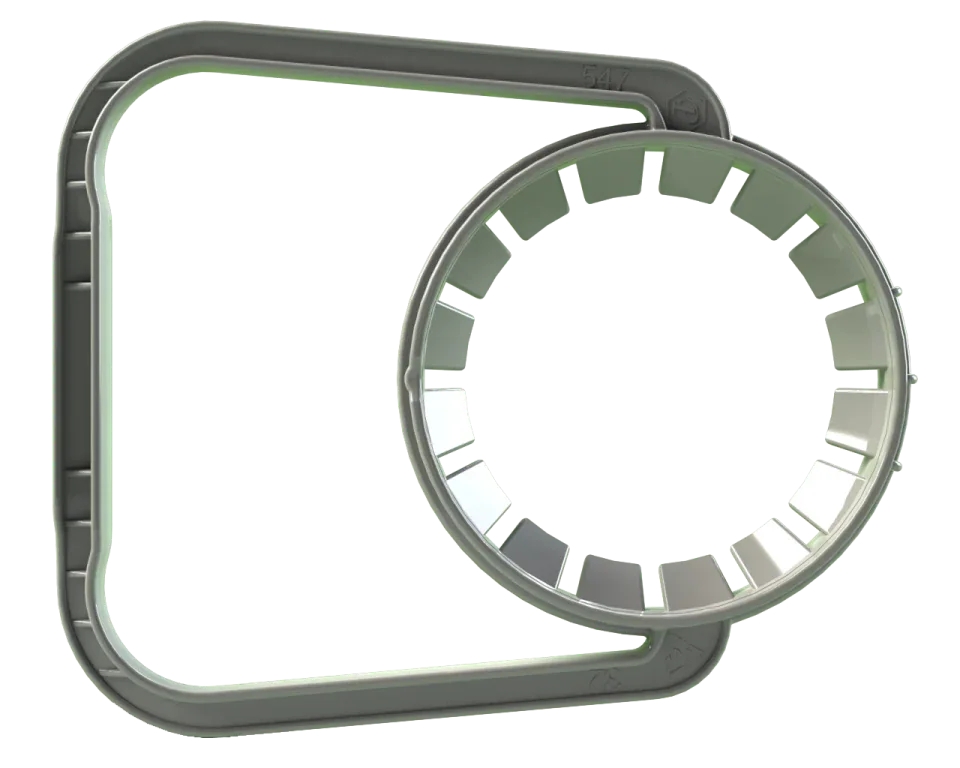
Peksan产品资料将048.101HSP10N描述为可自动或手工装配的48毫米PET瓶提手。这并不承诺某台设备的速度、装配力或生产效率。询价时应注明完整产品代码、瓶体和计划采用的装配方式,而不只是‘48毫米提手’。
本指南用于准备试验,不提供设备设定值、标准试验方法,也不代表Peksan对具体应用的批准。
明确需要配合的部件
准备瓶口和提手安装部位的现行图纸、修订号以及瓶体实物样品。公称尺寸相同本身并不能证明几何形状和公差匹配。商定相关尺寸的测量位置及方法,并将测量记录与图纸版本对应。
除提手代码和样品批次外,还应注明拟用瓶盖。装配时应一并考虑提手方向、瓶体支撑位置以及接近瓶盖的操作空间。照片不能代替实物样品或标注尺寸的图纸。
Peksan对该产品的现行说明要求使用前在室内环境条件下放置24小时。准备试验时应确认当前说明,并记录样品身份、放置开始和结束时间及实际环境条件。不要将这一时长推广到其他产品或任意室温。来源中的使用前准备记录指南有助于保持这些信息的可追溯性。
将生产线信息转为可观察的试验计划
说明提手如何供料和定向、瓶体如何支撑,以及装配是在灌装和封盖之前还是之后进行。记录设备身份和计划更改的工装。装配力、速度和工装几何应由负责的技术团队与设备供应商确定,不应从本文推定。
试验前商定如何识别正确就位、如何记录未完全装入或歪斜的情况,以及何时将零件退出使用。将样品数量、试验条件、观察到的停机和结果记在同一表单中。缺失信息不能标为‘合格’。
区分装配结果与提携适用性
提手就位本身并不能证明装满后的包装适合提携。应明确实际装满质量和使用方式,另行评估。不要将升数换算为允许的公斤载荷,也不要从产品代码推断承载能力。
申请样品或报价时,可附上:048.101HSP10N代码、瓶体图纸及版本、瓶体和瓶盖样品、装配顺序、设备和工装信息,以及待商定的验收标准。下方产品页提供现行技术资料和询价入口。瓶体、提手或装配条件发生变化时,应确认原试验是否仍覆盖新的组合。